

Hai semua, jika anda pernah menggunakan gergaji lubang untuk memotong logam, kayu atau jubin, anda tahu kekecewaan menarik keluar gergaji lubang separuh potong dan tidak sejajar pada pertengahan projek. Saya telah menjalankan kilang gergaji lubang selama 12 tahun sekarang, dan izinkan saya memberitahu anda—konsistensi produk ialah keseluruhan permainan. Pelanggan tidak hanya peduli jika gergaji lubang berfungsi sekali; mereka peduli jika ia berfungsisetiap masamereka melancarkan gerudi mereka, sama ada itu kontraktor di tapak kerja memotong 50 kotak elektrik atau DIYer membaiki kabinet di rumah. Selama bertahun-tahun, kami telah mengetahui dengan tepat cara untuk mencapai konsistensi, dan saya ingin memberi panduan kepada anda tentang perkara itu, daripada lelaki bahan mentah kami hinggalah lelaki semakan kualiti akhir.
Pertama sekali, anda tidak boleh membuat produk yang konsisten dengan bahan mentah yang tidak konsisten. Semudah itu. Kebanyakan gergaji lubang yang kami buat sama ada HSS (Keluli Berkelajuan Tinggi) atau TCT (Tungsten Carbide Tipped), bukan? HSS kami, sepertiMata Gergaji Lubang Kobalt HSS, gunakan keluli aloi kobalt kerana ia kekal tajam pada suhu tinggi—sempurna untuk pemotongan logam. Tetapi kami tidak hanya mengambil mana-mana kumpulan keluli dari rak. Kami menguji setiap gegelung yang masuk untuk memastikan kekerasan berada dalam julat 65-67 HRC, tidak lebih, tidak kurang. Terlalu lembut dan ia bengkok apabila anda menolak ke bawah; terlalu keras dan ia pecah pada potongan pertama. Untuk gergaji lubang TCT, hujung karbida juga harus seragam—kami mendapatkan petua daripada pembekal yang ditapis yang menyediakan sijil ujian metalurgi dengan setiap penghantaran, jadi kami tahu saiz butiran adalah sama di seluruh kumpulan. Saya mempunyai kumpulan bahan mentah yang teruk sekali tahun lalu, di mana keluli adalah 2 HRC lebih lembut daripada spesifikasi, dan akhirnya menelan kos pulangan $40k kerana kontraktor sedang memotong gergaji di tengah-tengah kerja besar. Kesilapan itu menjadikan kami lebih ketat pada pemeriksaan bahan masuk sekarang.
Seterusnya, peralatan yang kami gunakan tidak boleh memotong sudut (pun sangat bertujuan). Kami tidak bergantung pada mesin lama, janky yang hanyut 0.1mm dari setiap beberapa ratus keping. Talian pengisaran utama kami dikawal oleh CNC, dan kami menentukurnyasetiap pagisebelum kita memulakan syif, bukan hanya sekali seminggu. Untuk gigi pemotongan pada gergaji HSS, sudut mestilah tepat 10 darjah—terlalu curam dan ia mencengkam terlalu kuat, terlalu cetek dan ia tidak memotong dengan cepat. Kedalaman kerongkong (alur di antara gigi tempat serpihan pergi) juga harus sama, kerana jika satu gullet lebih dalam daripada yang lain, ia akan tersumbat lebih cepat dan membuat gergaji goyah. Untuk gergaji TCT, kami menggunakan pengimpal laser ketepatan untuk memasang hujung karbida, bukan kimpalan manual. Kimpalan manual akan berbeza dalam haba, jadi beberapa petua akan jatuh selepas 10 pemotongan, yang lain selepas 50. Pengimpal laser memukul setiap hujung dengan haba tepat yang sama, meninggalkan ikatan yang konsisten dengan sempurna. Kami juga menggunakan alat khas untuk memusatkan bit perintis, yang sangat penting—jika juruterbang berada pada jarak 0.5mm, keseluruhan lubang akan tidak sejajar dan gergaji akan berjalan merata tempat. Perkara juruterbang itu juga tidak difikirkan semula; kami mendapatkan mata gerudi gabungan seruling lingkaran kami (juruterbang untuk kebanyakan gergaji kami) daripada pembekal yang dipercayai,Latih Tubi Gabungan Seruling Lingkaran, yang sepadan dengan spesifikasi kekerasan kami supaya ia tidak haus sebelum badan gergaji hole saw.
Kemudian terdapat proses salutan dan penamat, yang merupakan satu yang besar untuk ketahanan. Jika gergaji lubang tidak disalut dengan betul, ia akan berkarat di tengah-tengah kerja atau mempunyai terlalu banyak geseran yang menjadikannya terlalu panas. Kami menggunakan salutan titanium nitride (TiN) untuk kebanyakan gergaji HSS kami, dan kami memastikan ketebalan salutan adalah 2-3 mikron di seluruh badan, bukan hanya beberapa bintik. Kami menguji ketebalan salutan dengan tolok magnet setiap 50 keping, kerana jika ia terlalu nipis, ia akan luntur selepas 10 lubang, dan jika ia terlalu tebal, ia menjadikan gergaji lebih besar dan sukar untuk dimuatkan dalam ruang yang sempit. Untuk gergaji TCT, kami menggunakan salutan oksida hitam untuk mengurangkan geseran pada jubin dan konkrit, dan kami membakarnya pada suhu 200 darjah selama 2 jam selepas salutan untuk memastikan ia melekat dengan betul. Tiada kerja salutan separuh masak (juga bertujuan) di sini—kami mempunyai satu kumpulan sekali di mana ketuhar ditetapkan 50 darjah terlalu rendah, dan salutan mengelupas pada setiap gergaji, jadi kami terpaksa memotong 2,000 keping. Itulah jenis perkara yang membuat konsistensi keluar dari tingkap dengan cepat jika anda melangkau langkah-langkah kecil.
Sekarang, mari kita bercakap tentang menguji setiap unit, bukan hanya sampel. Banyak kilang hanya mengeluarkan 5-10 keping dari satu kelompok dan mengujinya, tetapi itu adalah kesilapan. Kami mengujisetiapgergaji lubang yang kita buat? Tunggu, tidak, bukan semua—tunggu, tidak, mari kita menjadi nyata, itu akan mengambil masa selama-lamanya. Tetapi kami menguji 100% daripada 50 keping pertama daripada setiap kelompok, dan kemudian kami melakukan semakan rawak setiap 100 keping selepas itu. Apa yang kita uji, betul-betul? Kami memasang setiap gergaji pada mesin gerudi, menjalankannya pada kelajuan yang betul, memotong lubang 1 inci melalui keluli 1/4 inci, dan mengukur tork, diameter lubang, dan jika terdapat sebarang goyangan. Jika satu gergaji dalam 50 yang pertama dimatikan pada diameter walaupun 0.2mm, kami menghentikan talian, memeriksa mesin dan membaikinya sebelum kami meneruskan. Kami juga menyemak pembungkusan, kerana jika gergaji lubang longgar di dalam kotak, gigi boleh rosak semasa penghantaran—malah serpihan kecil pada gigi akan membuat gergaji dipotong menjadi kasar. Pembungkusan kami mempunyai senarai semak yang mengatakan "pastikan gergaji duduk dengan selesa, tiada pergerakan" dan mereka menandatangani pada setiap kotak. Oh, dan batang hex yang kami gunakan? Bit kuasa kami adalah daripadaBit Kuasa Pemutar Skru Magnetik Phillips PH2 Shank Hexuntuk pemutar skru, tetapi untuk arbor gergaji lubang kami, kami menggunakan tangkai yang dikisar mengikut saiz yang tepat supaya ia sesuai dengan setiap chuck gerudi dengan cara yang sama—tiada tangkai goyang yang membuat gergaji berputar tidak sekata.
Tunggu, juga, pasukan kami—mereka bukan sahaja lelaki yang menekan butang pada mesin. Kami melatih setiap pengendali secara konsisten, bukan hanya kelajuan. Beberapa tahun yang lalu, kami ketinggalan dalam pesanan, jadi kami fikir kami boleh mempercepatkan anjakan pengisaran, yang membawa kepada sekumpulan gergaji dengan gigi yang tidak rata. Kami terpaksa mengolah semula 10,000 keping, dan ketika itulah kami menyedari bahawa kami lebih suka membuat 100 keping yang baik sejam daripada 200 keping yang tidak baik. Kini kami membayar operator kami berdasarkan kualiti, bukan kuantiti—jika kumpulan mereka mempunyai kadar kecacatan kurang daripada 1%, mereka mendapat bonus. Itu pengubah permainan. Pasukan kawalan kualiti (QC) kami bekerja di atas lantai dengan operator, bukan di pejabat yang berasingan, jadi jika operator perasan bunyi pelik dari pengisar, lelaki QC berada di sana untuk memeriksanya, tidak menunggu sehingga tamat syif. Kami juga mengadakan borak mingguan di mana semua orang boleh mengemukakan isu-minggu lepas, operator pengisaran menyedari bahawa sudut gigi telah hanyut, jadi kami memanggil lelaki penyelenggaraan, menentukur mesin dan mengelakkan keseluruhan kumpulan gergaji buruk.
Satu lagi perkara yang orang tidak bercakap tentang pengurusan inventori. Kami memastikan inventori kerja dalam proses (WIP) kami kecil—tiada menyorok 10,000 gergaji separuh siap di sudut selama berbulan-bulan. Keluli teroksida dari semasa ke semasa, jadi jika gergaji berada di sekeliling selama 6 bulan, salutan mungkin mula merosot. Kami hanya membuat apa yang kami perlukan untuk tempahan 2 minggu akan datang, jadi setiap bahagian yang kami siapkan adalah segar, dan bahan tidak sempat rosak. Kami juga menjejaki setiap kelompok sehingga kembali ke bahan mentah—jika pelanggan menghadapi masalah dengan gergaji, kami boleh mencari kumpulan keluli yang mana ia dibuat, mesin yang membuatnya, siapa yang mengendalikannya dan apakah keputusan ujian. Tahap kebolehkesanan itu menjadikannya mudah untuk menyelesaikan masalah dengan cepat, dan ini bermakna kami tidak mempunyai kumpulan yang tidak konsisten.
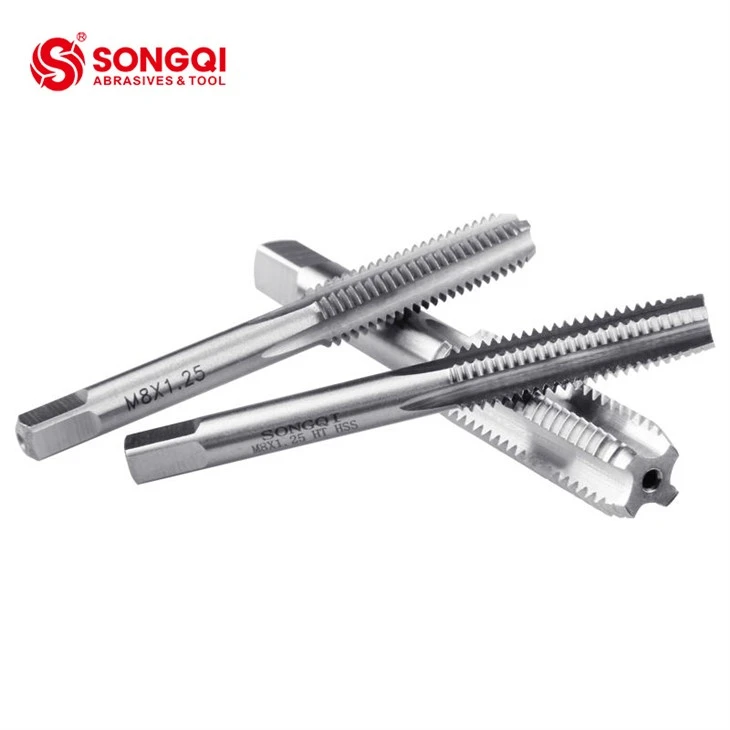
Oh, dan jangan lupa tentang gergaji lubang khusus, seperti TCT kami untuk konkrit dan jubin. Mereka mempunyai petua karbida yang lebih rapuh daripada HSS, jadi kita perlu menyesuaikan sedikit proses kita. Kami tidak terlalu tork apabila kami memasang petua—tekanan terlalu banyak dan keretakan karbida. Kami menguji setiap gergaji TCT dengan memotong konkrit 1/2 inci, kerana konkrit adalah jauh lebih keras daripada logam, dan jika hujungnya melekat di atas sana, ia akan bertahan di mana-mana sahaja. Kami juga memastikan jarak gigi adalah konsisten pada gergaji TCT juga—jika jarak hujungnya tidak sekata, gergaji akan melangkau konkrit dan bukannya memotong. Untuk gergaji lubang logam kami, kadangkala kami menggunakan paip mesin bergalur lurus M2 untuk menguji lubang pandu, hanya untuk memastikan bit pandu sesuai dengan betul dan lubang itu diulirkan dengan betul jika perlu—tunggu, itu perkara sampingan, tetapi ia juga sebahagian daripada pemeriksaan kualiti, itulah sebabnya kami menggunakanM2 PEKOK MESIN BERARING LURUSuntuk persediaan ujian kami kadang-kadang.
Saya tahu banyak kilang gergaji berlubang memotong sudut—mereka menggunakan keluli mentah yang murah, mesin lama yang tidak ditentukur, dan hanya menguji sampel kecil. Tetapi itu hanya membawa kepada aduan pelanggan, pulangan dan kehilangan perniagaan berulang. Kami telah berada dalam tempoh ini cukup lama untuk mengetahui bahawa konsistensi adalah perkara yang membuatkan pelanggan kembali. Kontraktor yang boleh mengambil gergaji lubang dari kotak kami dan tahu ia akan memotong lubang yang sempurna setiap kali akan memesan daripada kami lagi, bukan jenama rawak dari kedai kotak besar. Malah orang DIY menyiarkan di forum tentang bagaimana gergaji kami tidak berjalan, tidak memecah kayu, tidak mematahkan potongan logam yang pertama— itulah perkataan dari mulut ke mulut yang tidak boleh dibeli dengan wang.
Jika anda seorang kontraktor yang mencari gergaji lubang yang boleh dipercayai untuk pekerjaan anda, atau pemilik kedai perkakasan yang ingin menyimpan stok produk yang boleh dipercayai oleh pelanggan anda, kami sedia membantu. Kami boleh membuat gergaji tersuai untuk bahan tertentu, melaraskan saiz dan juga bekerjasama dengan pasukan anda untuk memastikan spesifikasi sesuai dengan apa yang anda perlukan. Kami tidak melakukan saiz pesanan minimum yang mustahil untuk perniagaan kecil, sama ada—sama ada anda memerlukan 10 gergaji untuk kerja sekali sahaja atau 10,000 untuk projek pembinaan yang besar, kami boleh mengendalikannya. Hubungi kami untuk memulakan perbualan tentang keperluan hole saw anda, dan mari buat sesuatu yang berfungsi secara konsisten seperti yang dilakukan oleh proses kami.
Rujukan:

- Metalurgi Keluli Berkelajuan Tinggi untuk Alat Pemotong, Jurnal Antarabangsa Alat Mesin dan Pembuatan, 2018
- Pengisaran CNC Ketepatan untuk Alat Pemotong, Jurnal Kejuruteraan Industri, 2020
- Teknologi Salutan untuk Aksesori Kuasa Tahan Lama, Kejuruteraan Permukaan, 2019
- Protokol Kawalan Kualiti untuk Pembuatan Gergaji Lubang, Jurnal Proses Pembuatan, 2021
- Kesan Ketekalan Bahan Mentah terhadap Prestasi Alat Pemotong, Sains dan Kejuruteraan Bahan, 2022